
Les critères d'une « bonne montre » sont subjectifs. Cependant, la finition et la construction constituent des points communs facilement compréhensibles. Dans cet article, nous explorerons les caractéristiques d'une bonne montre en analysant le chanfreinage du mouvement.

http://www.webchronos.net/features/117506/
Interview et texte de Masayuki Hirota (Chronos-Japon)
[Article paru dans le numéro de septembre 2020 de Kronos Japan]
Identifier une « bonne montre » grâce au « chanfreinage » du mouvement

Remarquez la rondeur prononcée du pourtour extérieur du pont. Chose rare pour une montre de série, le calibre PF110 présente un angle de retour parfait (Coin-Lentrin). L'usinage de base est réalisé sur un tour à commande numérique, mais les zones en retrait profondes sont finies à la main à la lime. Le chanfrein est également assez profond, ce qui est inhabituel pour une montre haut de gamme actuelle.
Lorsqu'on choisit une montre de qualité, il est plus important d'examiner la finition des bords du pont que celle de sa surface supérieure. Les finitions réalisées à la main et à la machine présentent des qualités différentes, et même pour une finition manuelle, la différence entre la plus haute qualité et les autres reste perceptible. Quels sont donc les critères à prendre en compte pour le chanfreinage ? Examinons sa qualité à travers sa largeur et la présence ou l'absence d'angles vifs.
Qu'est-ce que le chanfreinage ?
Pour certains passionnés d'horlogerie, le chanfreinage des ponts est encore plus important que la surface supérieure. En effet, la qualité du mouvement peut être approximativement déterminée par la finition du chanfreinage.
Les ponts qui recouvrent le mouvement sont formés par découpe ou pressage. Comme ils sont inesthétiques à l'origine, les artisans ont fini par polir leurs bords en biseau, d'où le terme de chanfreinage.

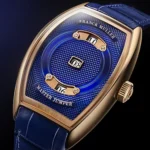
La Logical One arbore une finition digne d'un disciple de Philippe Dufour. Si la conception du mouvement est novatrice, les techniques de finition restent classiques, héritées de la Vallée de Joux. Les ponts sont méticuleusement chanfreinés : dégrossis à la baguette de polissage, ils sont ensuite lissés avec un cadran bleui, puis polis à la pierre à aiguiser en dextrine. On notera l'angle de retour prononcé.

L'un des modèles les plus finement finis actuellement disponibles. Le poussoir à 9 heures remonte le ressort de barillet et la couronne à 2 heures permet le réglage de l'heure. Le mouvement est de type fusée-chaîne à force constante. Remontage manuel (Cal. LogicalOne). 37 rubis (plus 26 fusées). Réserve de marche d'environ 46 heures. 2 8800 alternances par heure. Boîtier en or jaune 18 carats (43 mm de diamètre). Étanche à 5 bar.
Cependant, avant les années 1970, époque où l'usinage des platines et des chevalets était courant, les matrices des chevalets étaient souvent pré-chanfreinées. Les artisans façonnaient ensuite manuellement les bords des chevalets emboutis. C'est pourquoi les modèles de milieu de gamme, jusqu'aux années 60, présentaient des chanfreins comparables à ceux des modèles haut de gamme actuels. Toutefois, avec l'amélioration de la précision des presses et la forte augmentation des salaires des artisans, ce procédé fastidieux a été abandonné.

Bien que n'étant pas d'une qualité exceptionnelle, les modèles Chopard LUC portant le Poinçon de Genève et le modèle Qualité Fleurier présentent un niveau de finition assez élevé pour une montre produite en série. Le mouvement à quatre barillets, Cal. LUC 98.01-L, est digne du Poinçon de Genève et arbore des chanfreins de pont arrondis à la main. Ces chanfreins sont profonds et présentent peu de déformation, mais, du fait de la production en série, ils ne possèdent pas d'angles de retour. De plus, sur les LUC produites en plus grande quantité, les chanfreins sont taillés au diamant à l'aide d'outils mécaniques.

A. Lange & Söhne, dont les mouvements sont recouverts de grands ponts, accorde moins d'importance au chanfreinage que d'autres manufactures. Cependant, comme le montre la photo, leurs chanfreins sont arrondis et réalisés à la main. Après l'ébauche usinée sur un tour à commande numérique, les angles sont arrondis manuellement. Selon A. Lange & Söhne, leur choix de privilégier le chanfreinage plutôt que l'arrondi des angles n'est pas motivé par des raisons de coût, mais par le respect de la tradition de Glashütte.
Grade de chanfrein
Il existe plusieurs degrés de chanfreinage. Un chanfrein arrondi, réalisé à la main, convient à une montre haut de gamme. Cependant, même parmi les pièces artisanales, des différences subsistent. Les chanfreins les plus élaborés présentent un fini miroir parfait, une largeur importante et un angle rentrant (chanfrein à pointe rentrante) ainsi qu'un angle saillant (chanfrein à pointe affleurante). On peut citer comme exemples, parmi les montres de série, la Parmigiani Fleurier PF110 et la Vacheron Constantin 1400. L'angle rentrant et l'angle d'arête sont essentiels car ils ne peuvent être façonnés qu'à la lime. De nombreux horlogers indépendants, soucieux de la qualité de leurs finitions, chanfreinent naturellement leurs montres selon ces angles. Si autrefois il était courant de façonner une pièce de bois à la lime puis de la chanfreiner, la technique la plus répandue consiste aujourd'hui à créer l'ébauche sur un tour à commande numérique, puis à la travailler à la main.

Parmi les mouvements produits en série actuellement, le calibre 1400 de Vacheron Constantin se distingue par des finitions exceptionnelles. On remarque notamment les chanfreins extrêmement profonds et l'utilisation fréquente d'angles rentrants. Les angles saillants (solvants) sont également appliqués à la main avec une grande minutie. De nos jours, il est extrêmement difficile d'obtenir une finition aussi élaborée. Cependant, la manufacture horlogère genevoise, forte d'une longue tradition, perpétue cette technique de finition d'excellence pour certains de ses mouvements.

Côté finitions, ce modèle est irréprochable. Il est animé par le calibre 1400 à remontage manuel, conçu par VCVJ (Vacheron Constantin Vallée de Joux). Si ses caractéristiques techniques sont dans la moyenne actuelle, ses finitions restent exceptionnelles. Remontage manuel (Cal. 1400/1). 20 rubis. 2 8800 alternances par heure. Réserve de marche d'environ 40 heures. Boîtier en or blanc 18 carats (33 mm de diamètre). Étanche à 3 bar.
Chanfreinage actuellement populaire
Le chanfrein le plus courant réalisé à la main est le chanfrein à angle arrondi. Nombre de ces chanfreins sont formés à l'aide d'une perceuse manuelle. Bien que de haute qualité, l'utilisation d'une perceuse rend les arêtes des angles rentrants émoussées et arrondies. Lors de l'examen d'arêtes chanfreinées à la main, il est important de prêter attention à la largeur du chanfrein. Dans certains cas, les chanfreins sont fins pour des raisons esthétiques, mais généralement, les chanfreins fins résultent de considérations de coût.

Panerai présente un chanfreinage exceptionnel, malgré la finition diamantée réalisée à la machine. Ce chanfreinage poli miroir est effectué sur un tour à commande numérique. Malgré cela, aucune marque de coupe n'est visible. Lorsqu'on examine un chanfreinage réalisé par taille diamantée, il est essentiel de vérifier si les marques de coupe sont perceptibles. Cette pièce, avec des marques de coupe à peine visibles, en est un parfait exemple.
Actuellement, la méthode la plus répandue est le chanfreinage réalisé sur un tour à commande numérique et équipé d'un outil diamant. Il s'agit d'une finition entièrement usinée, utilisée sur de nombreuses montres produites en série. La différence avec les finitions réalisées à la main réside dans la planéité du chanfrein. À mon avis, un chanfrein diamanté de qualité est parfaitement adapté aux montres de luxe contemporaines. Pour juger de sa qualité, le chanfrein doit être exempt de fines marques d'usinage, large et présenter un poli miroir. Si un mouvement combine un chanfrein large à un poli miroir impeccable, on peut être certain que le fabricant maîtrise la technologie de fabrication. Rolex, Grand Seiko, Panerai, Chanel et IWC sont autant d'exemples de marques prestigieuses réalisant un chanfrein diamanté d'excellence.
Une autre raison pour laquelle les passionnés accordent de l'importance au chanfreinage estComme mentionné précédemmentCela s'explique par le fait que la finition profonde de Genève laisse souvent des « marches » dans le chanfrein.

Grand Seiko utilisait un chanfreinage taillé au diamant sur la circonférence extérieure du mouvement. Le calibre haut de gamme 9SA5 présentait un chanfreinage sur tous les ponts. Ce chanfreinage profond, sans aucune marque de coupe visible, est probablement le meilleur exemple de chanfreinage usiné. Toutefois, compte tenu du prix, un chanfreinage à la main aurait été préférable.

Modèle phare de Grand Seiko, doté d'un nouveau mouvement. Digne d'une pièce de luxe, le pont du mouvement est taillé au diamant et chanfreiné, et la zone autour des rubis est polie miroir. Remontage automatique (Cal. 9SA5). 47 rubis. 3 6000 alternances par heure. Réserve de marche : environ 80 heures. Boîtier en or jaune 18 carats (40 mm de diamètre, 11.7 mm d'épaisseur). Étanche à 10 bar. Édition limitée à 100 exemplaires dans le monde.

Kenissi, dans laquelle Chanel détient une participation, est une société fondée par Tudor. De ce fait, le calibre 12.1 qui équipe la J12 bénéficie du savoir-faire de Rolex, société sœur de Tudor. On peut citer en exemple le chanfreinage diamanté du pourtour du mouvement. Réaliser un chanfreinage uniforme sur une surface aussi large est extrêmement complexe, même avec un usinage. La qualité de la finition est manifeste, comme en témoigne son poli miroir parfait.

La J12 est équipée d'un mouvement de manufacture. Si son apparence n'a que légèrement évolué, la plupart de ses composants sont, quant à eux, nouveaux. Son prix est également très compétitif. C'est un chronomètre certifié COSC. Automatique (Cal. 12.1). 28 rubis. 2 8800 alternances par heure. Réserve de marche : environ 70 heures. Boîtier en céramique blanche haute résistance (38 mm de diamètre). Étanche à 200 m.
Types de chanfreinage et comment les distinguer

Le chanfreinage du mouvement peut être globalement divisé en quatre catégories.
❶ est une finition que l'on retrouve sur les ébauches produites en série. Autrefois, le chanfreinage était réalisé par pressage, mais ce procédé a été totalement abandonné. Cependant, l'absence de finition n'indique pas nécessairement que la montre est en mauvais état.
❷ est un chanfrein taillé au diamant, présent sur les produits de milieu de gamme. Sa surface plane est obtenue par une finition machine. On se moque souvent de cette finition, mais une finition de qualité est plus esthétique qu'une finition manuelle bâclée. Un bon chanfrein doit présenter un large angle et aucune marque de coupe visible.
❸ est un produit fini à la main. La différence avec les produits fabriqués à la machine réside dans l'arrondi de la surface. Toutefois, faute de budget suffisant, la largeur du chanfrein est généralement réduite.
❹ est un exemple de qualité supérieure. Le chanfrein est large et fortement arrondi, et les angles autour du trou sont souvent vifs. Cependant, en raison de son coût élevé, ce type de finition est réservé aux produits les plus haut de gamme.
http://www.webchronos.net/features/111273/
http://www.webchronos.net/features/110865/

http://www.webchronos.net/features/111211/