
Ces dernières années, la qualité des composants extérieurs a connu une amélioration remarquable. Des modèles haut de gamme aux modèles d'entrée de gamme, en passant par le milieu de gamme, chaque fabricant a constamment relevé le niveau d'exigence en matière de finitions. Afin de différencier leurs montres et d'accroître leur valeur, ils accordent désormais une importance croissante non seulement au mouvement, mais aussi à l'esthétique, permettant une reconnaissance immédiate. Parmi ces finitions, lorsqu'on observe des designs d'une originalité exceptionnelle, le mot-clé qui s'impose est « beauté ». Comment les fabricants ont-ils acquis la confiance nécessaire pour créer une telle « beauté » dans des composants extérieurs tels que les boîtiers ? Nous explorons les secrets des méthodes et des sites de production uniques de chaque marque.
Interview et texte de Masayuki Hirota (Chronos-Japon)
Article publié en août 2019
RICHARD MILLE x Cristal de saphir
La RM056 de Richard Mille, avec son boîtier en cristal de saphir, a suscité un vif intérêt lors du SIHH 2012. Si certaines montres à boîtier en saphir avaient déjà existé, la RM056 était la seule à présenter un design aussi complexe et un boîtier entièrement réalisé en saphir. Comment Richard Mille a-t-il réalisé cet exploit inédit ? Nous avons rencontré Stettler Sapphire AG en Suisse, le fabricant des boîtiers.
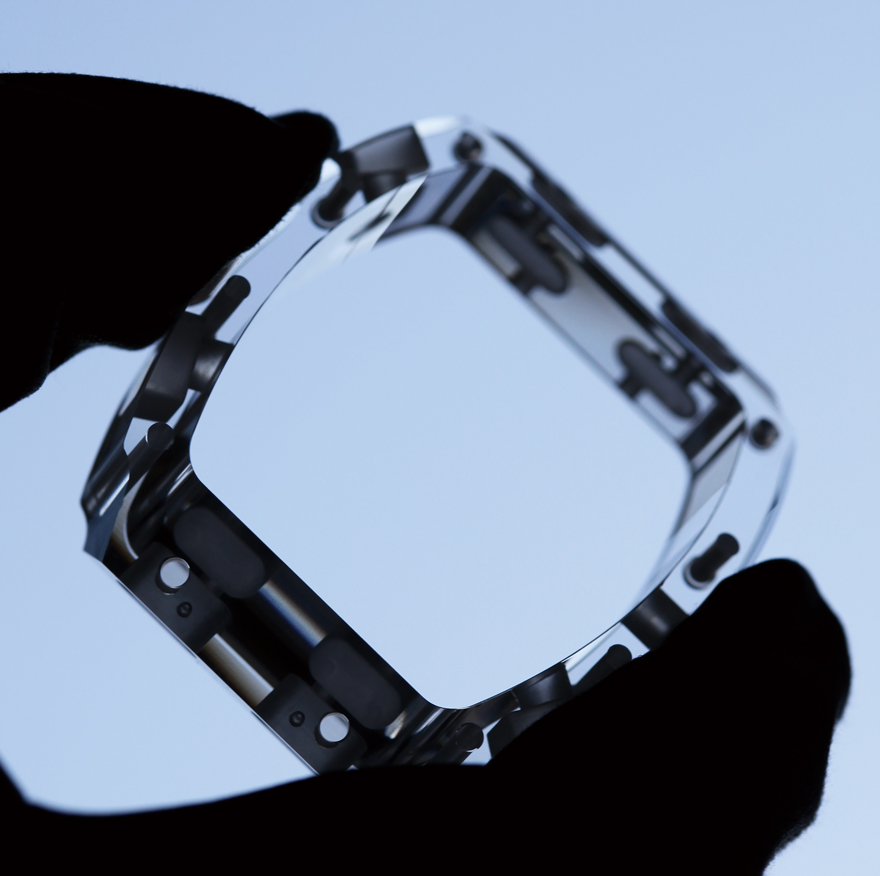
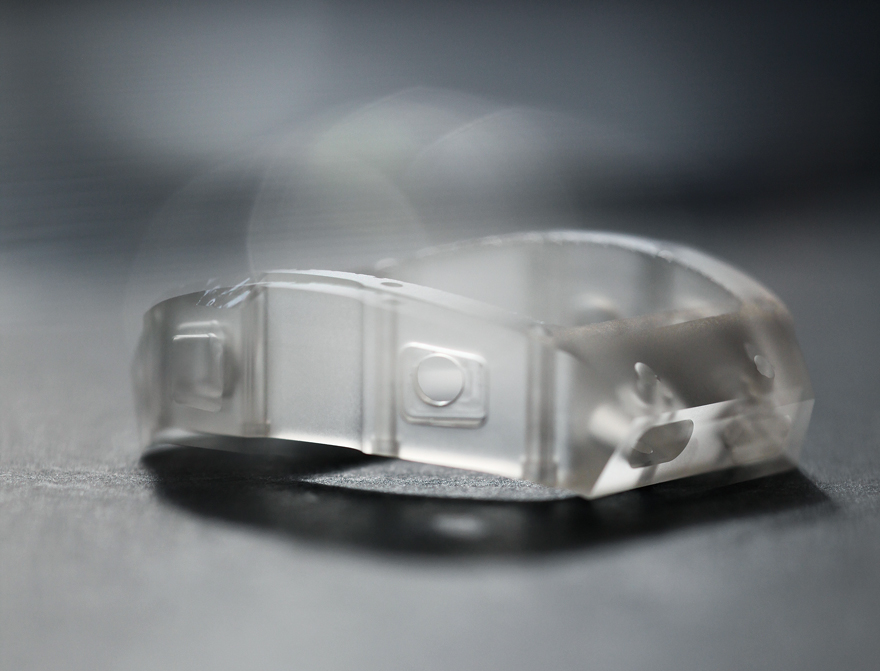
La fierté des artisans qui ont créé le parfait boîtier en saphir
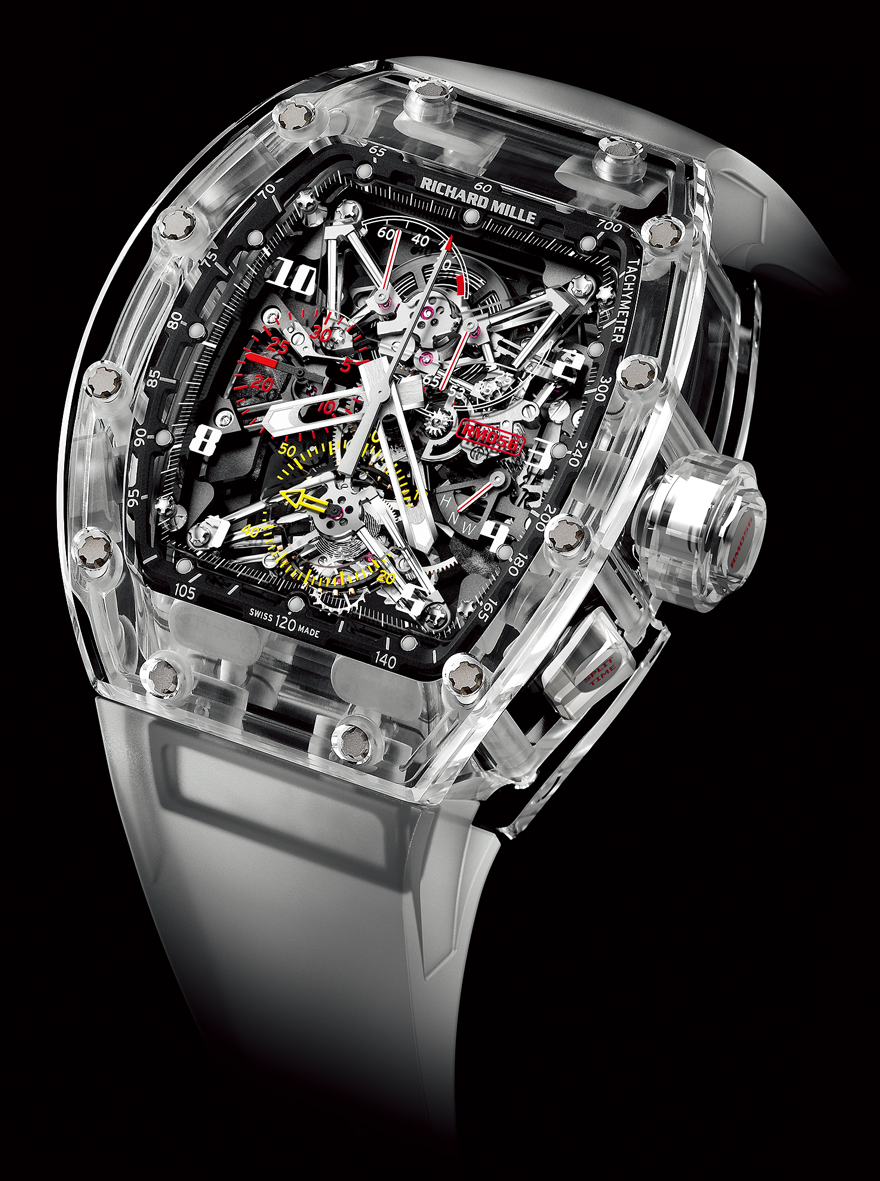
Le boîtier de cette montre est entièrement réalisé en cristal de saphir. Sa fabrication requiert plus de 1 1000 heures, dont 430 heures de taille et 350 heures de polissage. Le mouvement est une version chronographe de compétition allégée du RM008. Il ne pèse que 9.5 g. Remontage manuel (Cal. RM CC1). Verre saphir (50.5 mm x 42.7 mm). Édition limitée à 5 exemplaires dans le monde. Prix : 4700 millions de yens.
« Il s’agit de la première montre au monde dotée d’un boîtier entièrement en cristal de saphir », a déclaré Richard Mille. Si les boîtiers en saphir ont déjà existé et existent encore aujourd’hui, la RM056 est assurément la première « à posséder un boîtier entièrement en cristal de saphir ».
Fabriquer le boîtier entièrement en cristal de saphir. Personne n'avait encore osé s'attaquer à cette idée, jugée trop chronophage et peu pratique. Pourtant, Mille affirmait : « La RM056 est la seule montre Richard Mille qui ne soit pas adaptée au sport. » Le seul obstacle à surmonter serait donc le temps et les efforts nécessaires.
Richard Mille a confié la fabrication de ses boîtiers en saphir à Stettler Sapphire AG, un fabricant suisse spécialisé dans le traitement du cristal de saphir. Les trois quarts de l'activité de l'entreprise sont liés à l'horlogerie, et principalement à la production de cristal de saphir. Son haut niveau d'expertise technique est attesté par le fait qu'elle compte parmi ses clients la quasi-totalité des grandes maisons horlogères suisses. Grâce à son savoir-faire, Stettler travaille désormais non seulement les cristallins, mais aussi les cadrans en saphir pour Richard Mille et les boîtiers en céramique pour une autre marque horlogère suisse.
De manière générale, on utilise une énorme fraiseuse pour fabriquer un verre saphir. Le saphir est placé sur la machine et sa surface est usinée. Les verres saphir ainsi fabriqués sont généralement plats. Bien que l'horlogerie ait évolué, on peut affirmer que le procédé de fabrication des verres n'a pas subi de changements significatifs depuis les années 0, époque à laquelle le verre saphir a commencé à se populariser. Sans cette évolution, la forme du verre serait restée plate.
Depuis 2000, les machines CNC multiaxes sont adaptées à la fabrication de cristaux. L'usinage du saphir est bien plus complexe que celui de l'acier inoxydable, mais permet ainsi de créer des cristaux aux formes tridimensionnelles. Chez Richard Mille, Stettler a adapté cette technique à la fabrication de boîtiers en saphir.
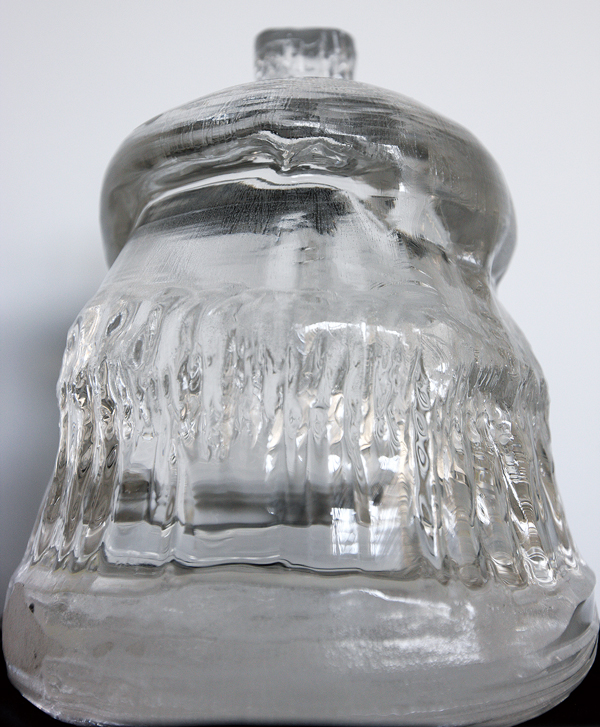
La première étape consistait à choisir le matériau. La méthode Verneuil, méthode standard de production du saphir, ne permet pas d'obtenir des cristaux suffisamment grands pour la fabrication d'un boîtier. Stettler a donc acheté un gros bloc de saphir auprès d'une entreprise russe. Ce bloc avait été produit selon la méthode Cyclopes (signifiant « à un œil »), un type de méthode EFG.
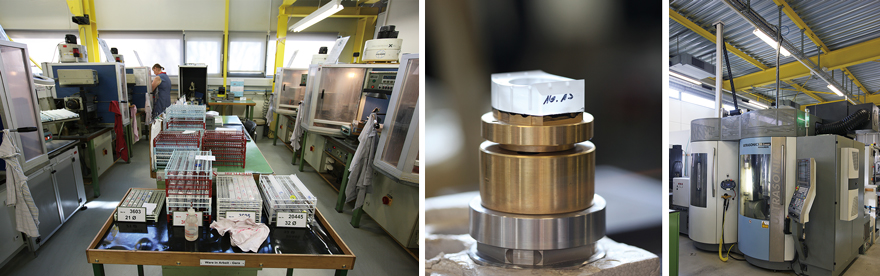
« Le cristal de saphir possède un axe, tout comme le diamant. Sa taille est probablement d'environ 50 mm. Pour un cristal plat, on peut le travailler sans trop se soucier de cet axe. Cependant, lorsqu'on le façonne en une forme tridimensionnelle comme le boîtier de la RM056, il faut absolument tenir compte de cet axe lors de la découpe, sous peine de le casser facilement. L'important est de respecter l'axe de chaque matériau. Bien entendu, nous ne pouvons pas utiliser de matériaux présentant la moindre rayure à l'intérieur. »
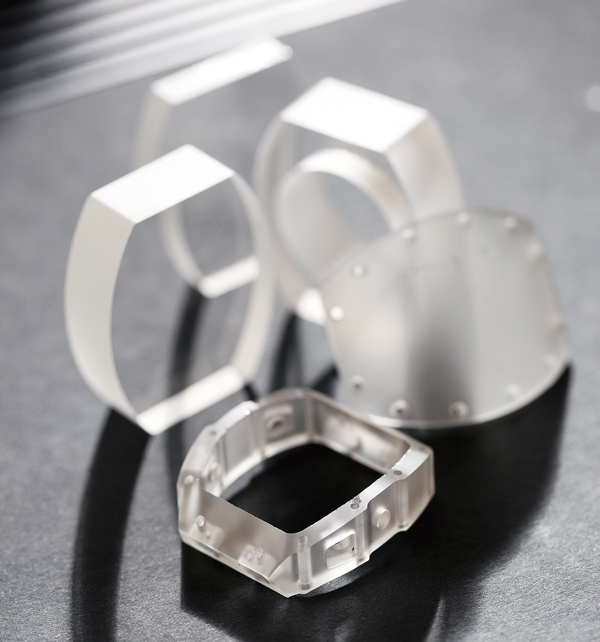
« Percer les trous est encore plus difficile », explique-t-il. On utilise une perceuse à diamant pour percer les trous tout en limitant la chaleur. La perceuse tourne à 10 000 tours par minute. Lorsqu’elle surchauffe, on l’arrête et le processus reprend une fois refroidie. Hubsy Walter, qui participe à la fabrication des boîtiers, explique : « Il faut procéder très lentement, sinon le saphir se fissure facilement. Le rendement du premier boîtier sur lequel j’ai travaillé était de 0 % (rires). Les outils de coupe diamantés ont également une durée de vie très courte. Ils s’usent facilement et doivent être remplacés. La finition est aussi délicate. Nous utilisons de la poudre de diamant fine pour le polissage. Nous l’utilisons pour polir la surface par incréments de 10 microns. Enfin, nous lissons la surface sur une épaisseur de 2 à 3 microns, puis nous effectuons un traitement chimique. »
Ce qui est intéressant, c'est le savoir-faire nécessaire pour percer les trous. Apparemment, percer d'abord un petit trou et l'élargir progressivement vers le bas est la méthode la moins susceptible de casser. Cependant, comme l'axe de chaque matériau est différent, chaque opération nécessite des essais et des erreurs. Interrogé à ce sujet, Stettler a répondu : « N'avez-vous pas modifié la forme du boîtier pour faciliter l'usinage ? » « C'est impossible. Le boîtier en saphir devait être fabriqué exactement selon le modèle demandé. C'était la condition de Richard Mille. »
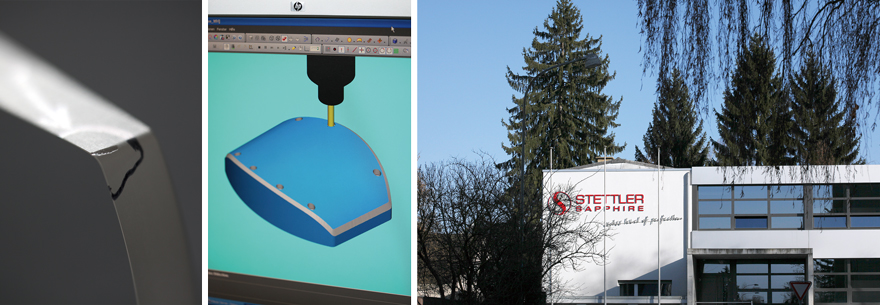
Le boîtier en saphir de la RM056 est fabriqué avec un soin incroyable. Ce qui a rendu l'impossible possible, ce n'est pas une machine CNC onéreuse, mais bien le savoir-faire et la fierté des artisans qui travaillent le saphir. « C'est incroyablement long », m'ont-ils confié, et leurs sourires radieux, lorsqu'ils me l'ont expliqué, resteront à jamais gravés dans ma mémoire.