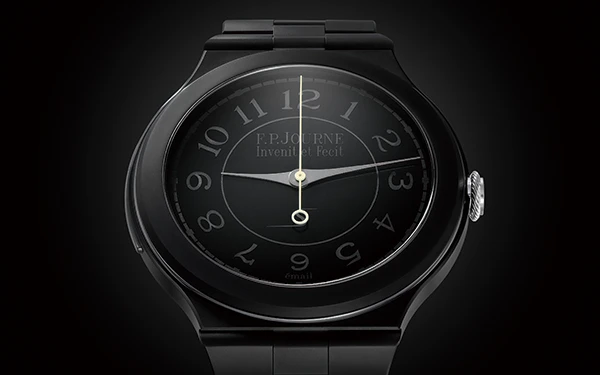

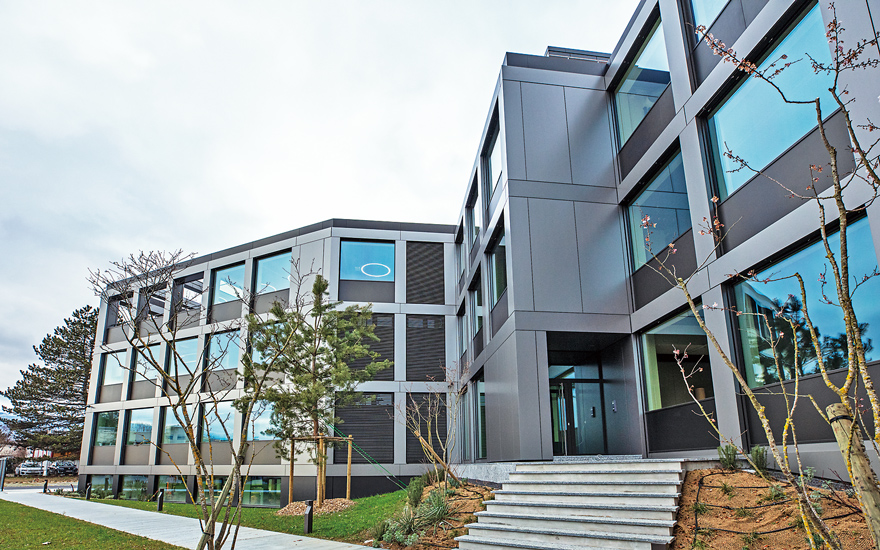
Les ateliers Boitiers Genève, qui fabriquent les boîtiers FP Journe, et Cadraniers Genève, qui fabrique les cadrans, ont emménagé dans un nouveau bâtiment fin 2022. Ce bâtiment offre une surface totale de 2 500 m². Les boîtiers sont fabriqués aux premier et deuxième étages, et les cadrans aux troisième et quatrième étages. Les montres FP Journe bénéficiaient déjà d'une excellente finition, mais cet agrandissement, suite au déménagement, contribuera sans aucun doute à améliorer encore leur qualité.
Interview et texte de Masayuki Hirota (Chronos-Japon)
Édité par Yukiya Suzuki (Chronos-Japon)
[Article paru dans le numéro de septembre 2023 de Kronos Japan]
Un procédé de fabrication entièrement nouveau confère une forme et une qualité sans précédent.
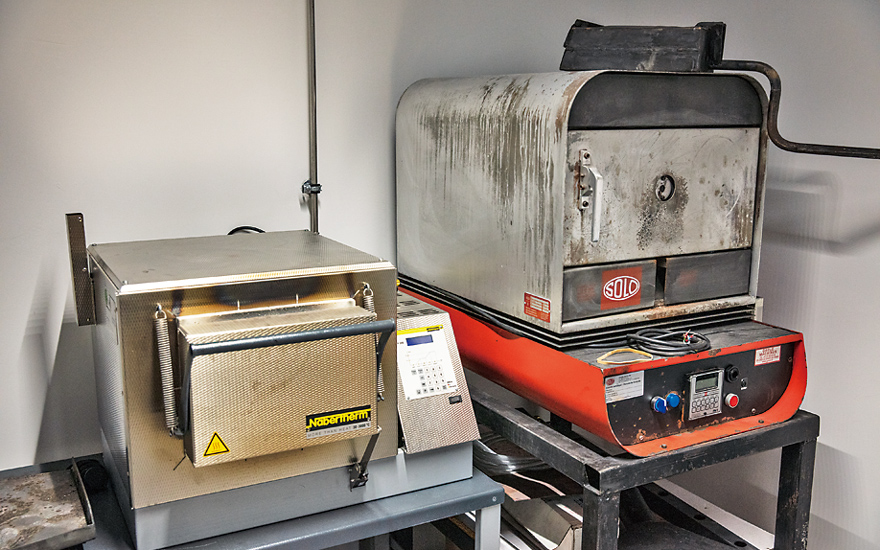
Après avoir acquis un fabricant de cadrans en 2005, FP Journe a racheté le fabricant de boîtiers Ellinor. En 2011, FP Journe a transféré l'entreprise, ainsi que ses installations, à Genève et l'a rebaptisée Boitiers Genève. La principale différence par rapport à il y a dix ans réside dans la méthode de fabrication. À ses débuts, l'entreprise forgeait les boîtiers en métaux précieux, tandis que la découpe est désormais la norme. Ce changement de méthode de fabrication a pour seul objectif la qualité.
À l'instar des fabricants suisses haut de gamme, les ébauches forgées sont usinées et finies en boîtiers, mais chaque étape est méticuleuse, reflétant la production annuelle limitée à moins de 1 000 pièces.
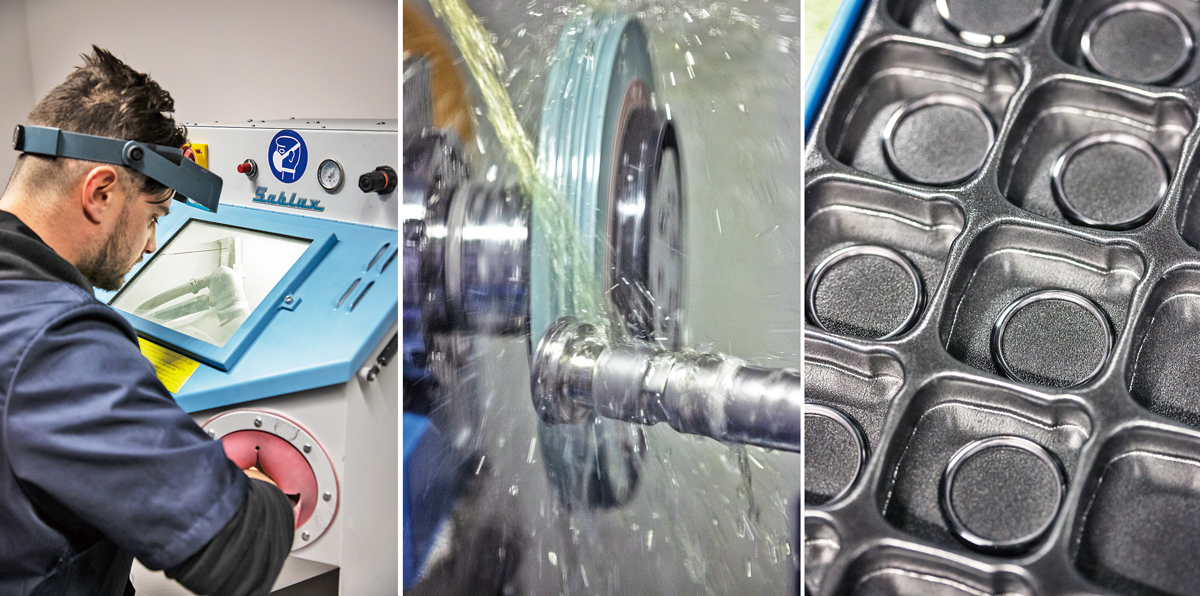
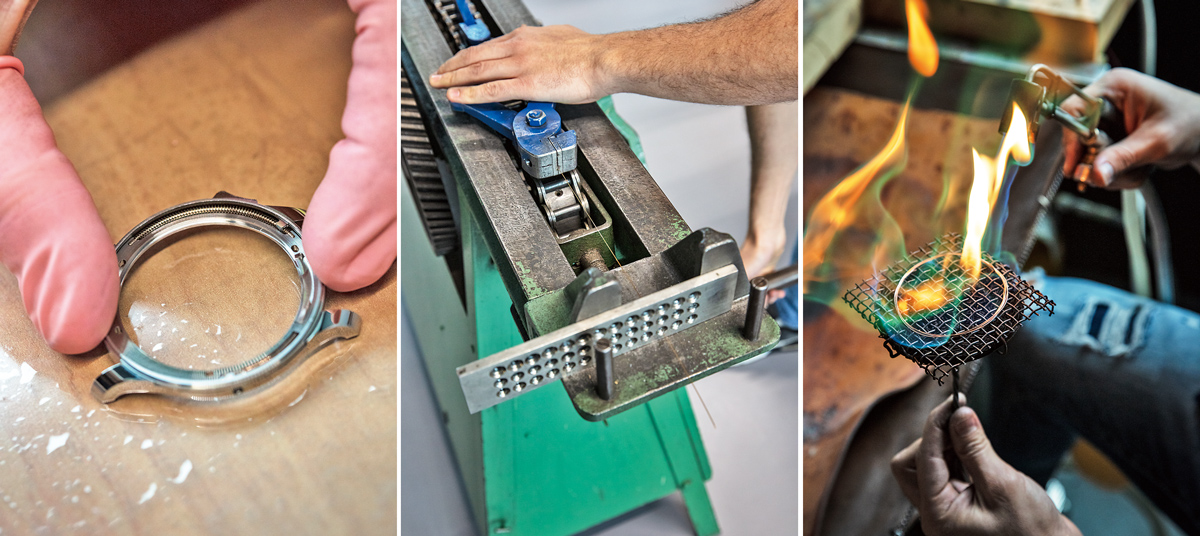
Ce qui a attiré mon attention au premier étage, c'est le processus d'ébavurage. Tout d'abord, le fond est lissé à l'aide de sable ou de corindon, puis recouvert de verre pour le préparer. Dans un autre atelier, on prépare les lunettes en tantale du Chronomètre Bleu. Les artisans utilisent différents types de pierres à aiguiser pour lisser minutieusement la surface du boîtier. Le polissage du tantale, matériau collant, exige d'ailleurs un réaffûtage des outils après chaque opération. Cependant, depuis 2017, des progrès ont été réalisés dans la mécanisation du processus, ce qui a visiblement réduit la charge de travail.
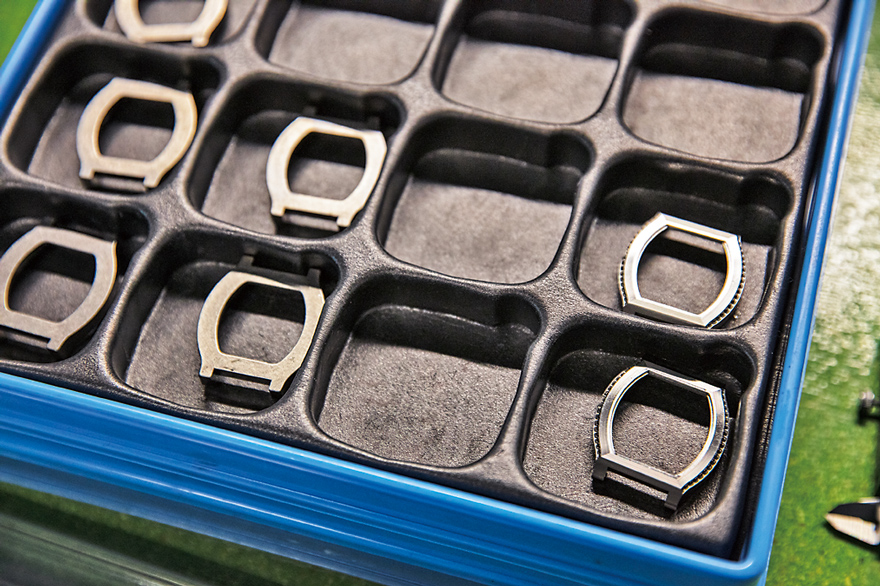
Comme pour les pièces fonctionnelles, les centres d'usinage Fanuc et Wilmin ont été largement utilisés pour la fabrication du boîtier. On a également recours à une faible vitesse de coupe et à des mesures précises effectuées avec des instruments de mesure Renishaw. Cependant, le processus de fabrication est réputé long. Il faut compter 7 à 8 heures pour réaliser le boîtier du Tourbillon Souverain, auxquelles s'ajoute une heure de réglage ; il n'est donc pas adapté à une production en série.
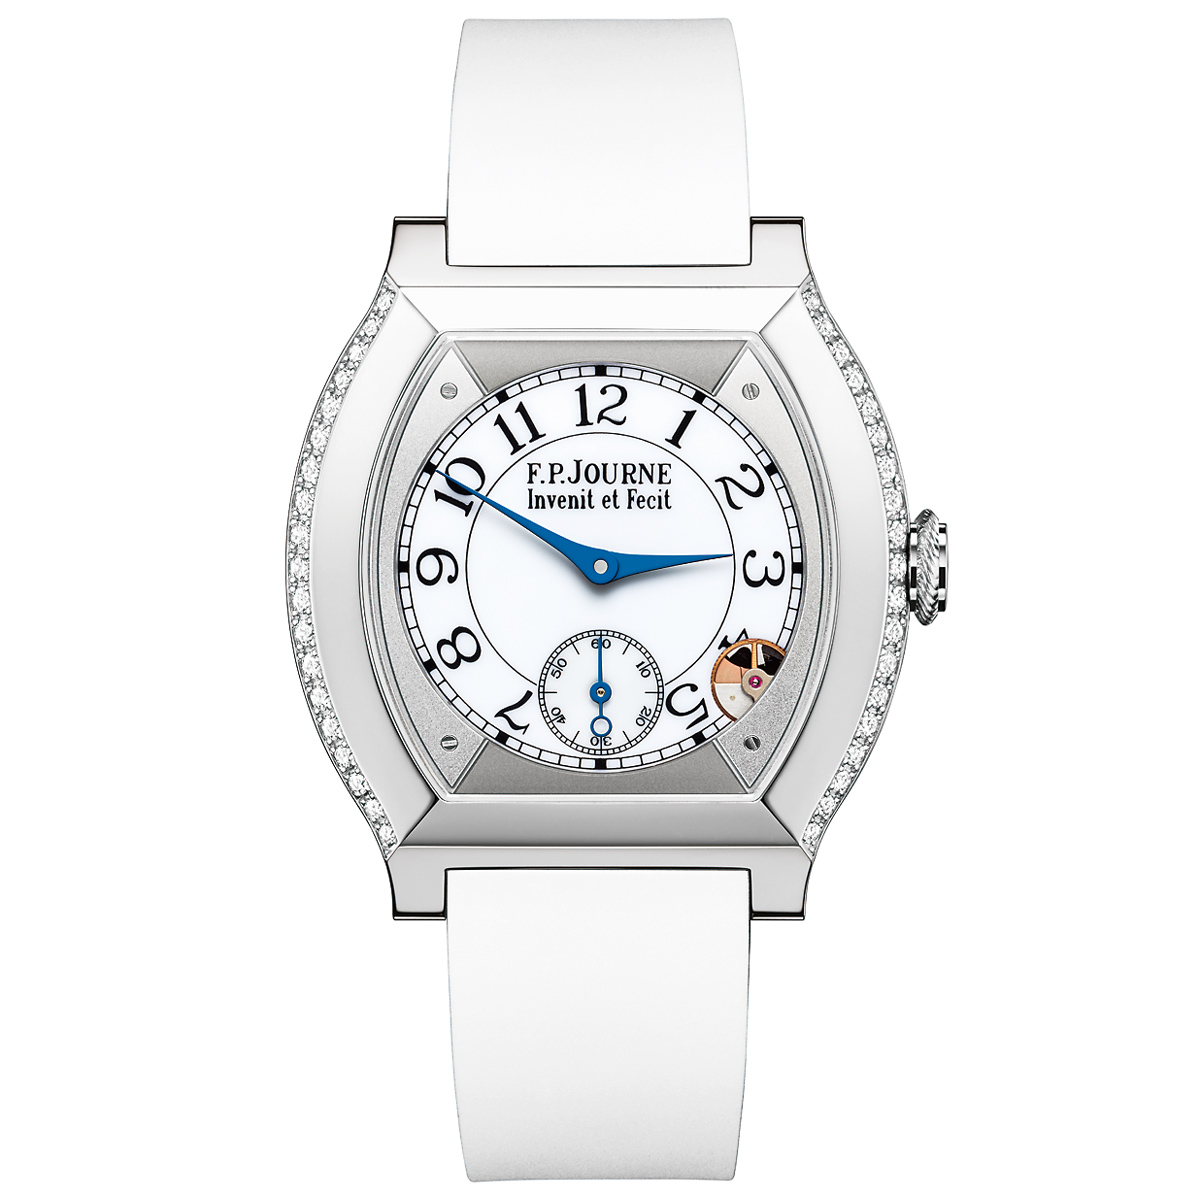
Ce modèle est doté d'un boîtier en titane serti de 38 diamants. Son mouvement mécanique à quartz, développé en interne, passe en mode veille après environ 30 minutes d'inactivité afin d'optimiser l'autonomie de la pile. Le cadran, également développé en interne, est en verre saphir recouvert de peinture luminescente. Mouvement mécanique à quartz (Cal. 1210). 18 rubis. Boîtier en titane (40 mm x 35 mm, 7.35 mm d'épaisseur). Étanche à 3 ATM. Prix : 2 816 000 yens (TTC).
Toutefois, cet effort améliore nettement la finition. Comme l'explique le responsable : « Il est essentiel d'utiliser les meilleurs outils et de respecter scrupuleusement le processus de fabrication. » La haute précision du boîtier a transformé les montres FP Journe, autrefois destinées aux connaisseurs, en montres de luxe uniques.
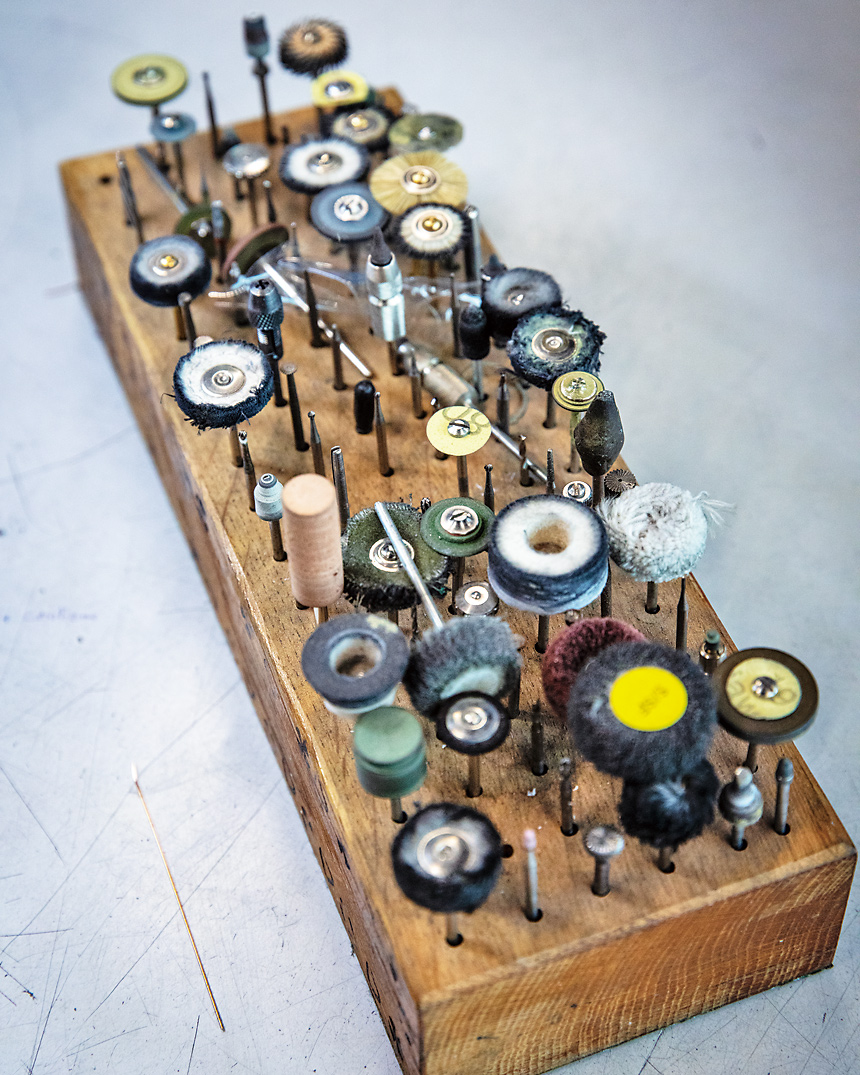
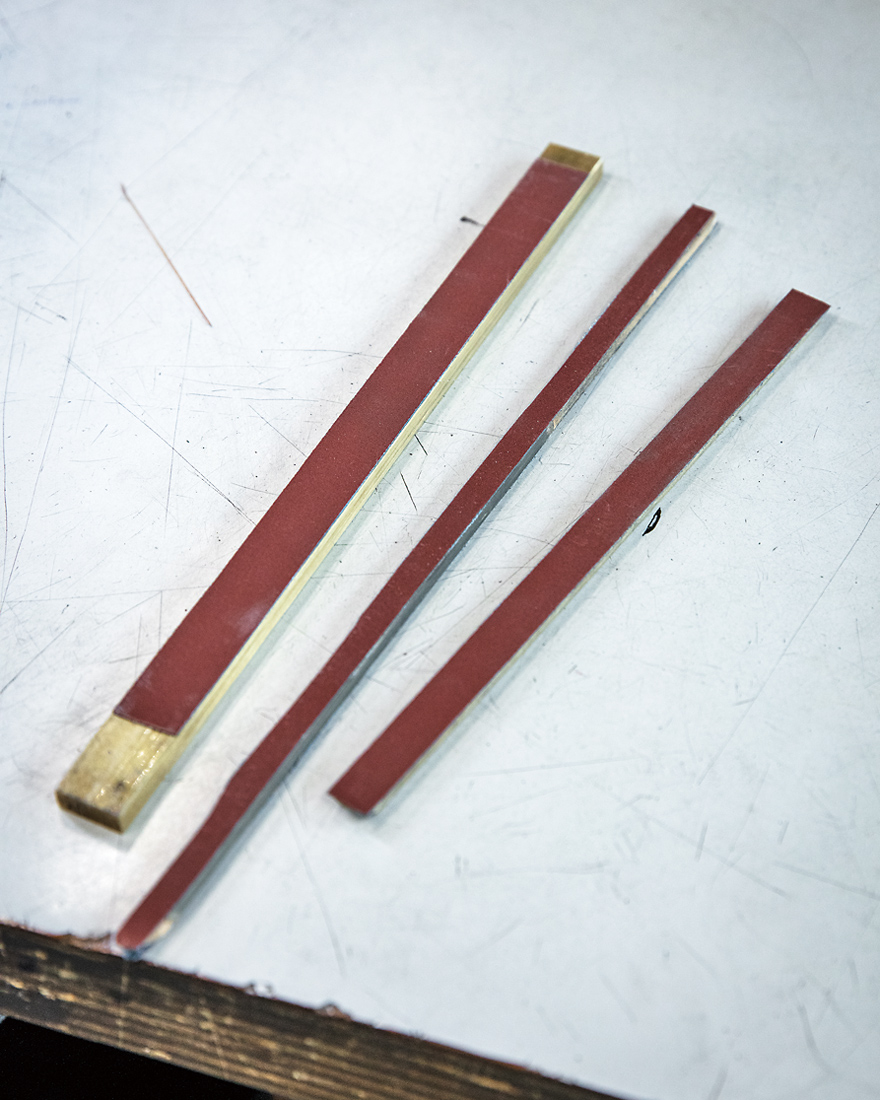
Les outils utilisés pour fabriquer les étuis sont variés : caoutchouc, papier, éponge, etc. Cependant, le choix des outils et des nouvelles technologies, non seulement pour la préparation et la finition, est laissé à la discrétion de la personne sur place, et ils ne sont adoptés qu’après des tests approfondis.
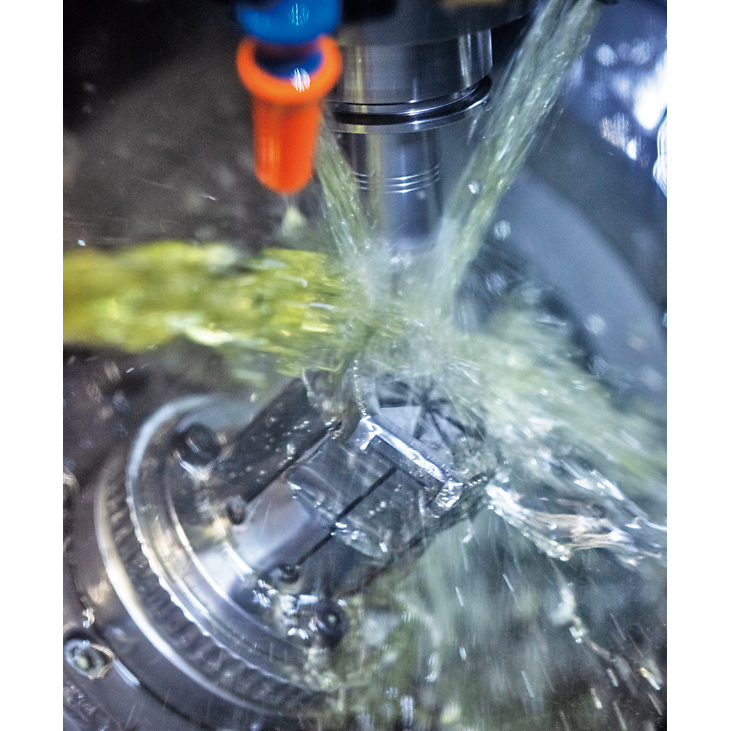
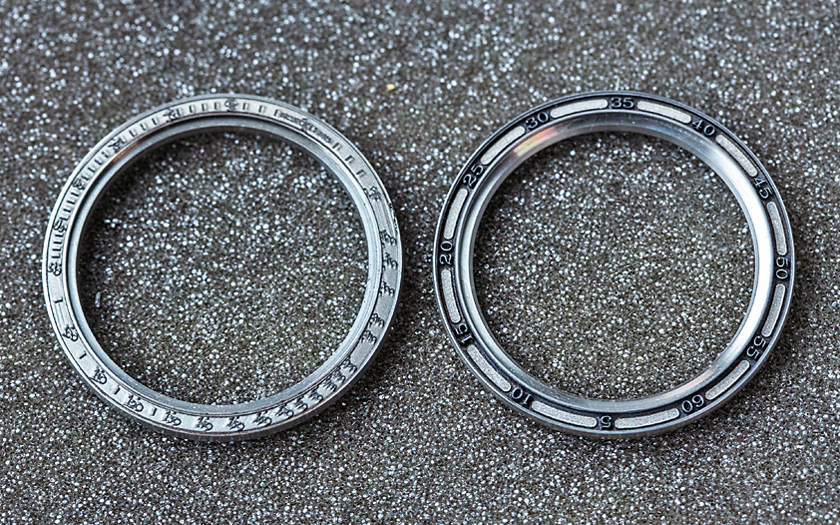
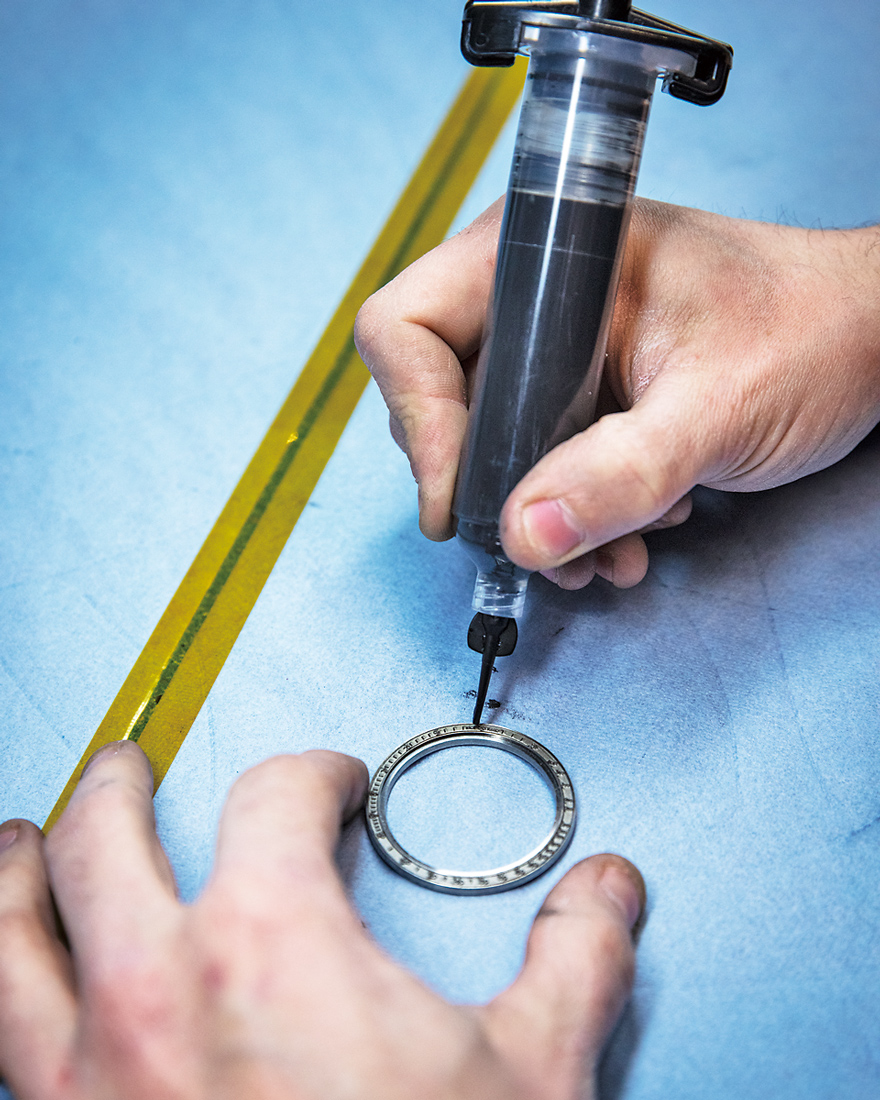
L'une de ces tentatives, couronnée de succès, a été l'introduction des lasers en 2012. Par exemple, une lunette en titane est gravée à l'aide d'une machine laser capable de réaliser une gravure jusqu'à 2.5 mm de profondeur, en une heure et demie. Ces dernières années, la gravure est également réalisée avec de la céramique liquide. Le processus de fabrication est assez complexe.
Les pièces gravées au laser sont ensuite dépolies par sablage, puis remplies de céramique liquide, chauffées et mises sous pression pour éliminer les bulles d'air, puis immergées dans le liquide pendant une heure. La surface est ensuite usinée, achevant ainsi la lunette en titane remplie de céramique. C'est un travail colossal, mais c'est précisément ce qui permet aux idées géniales de Journe de se concrétiser.
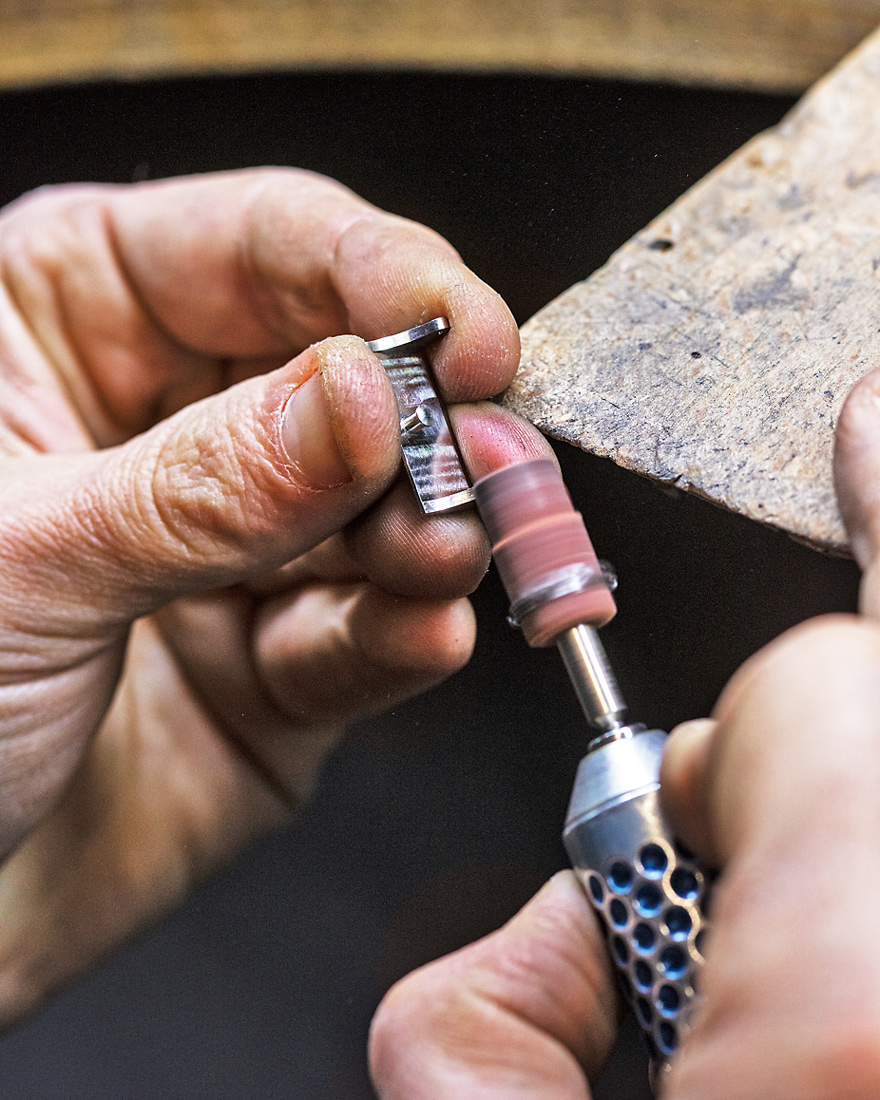
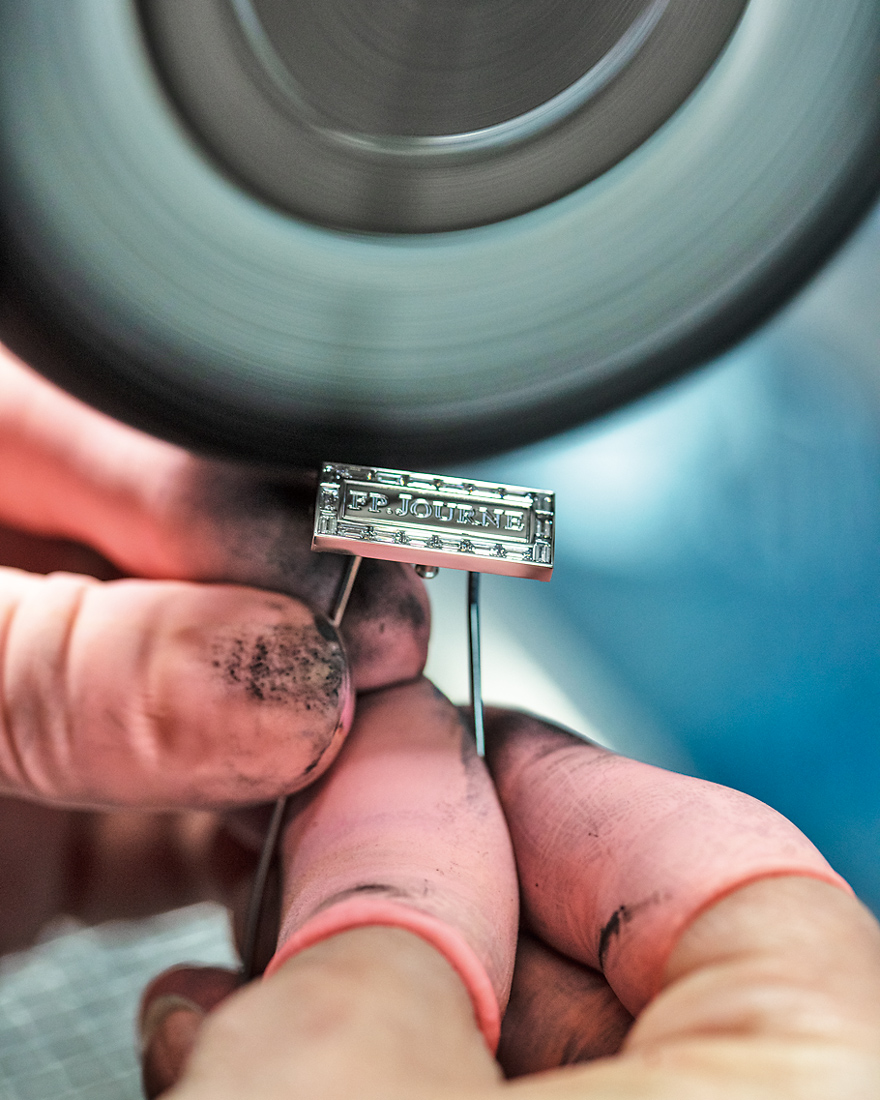
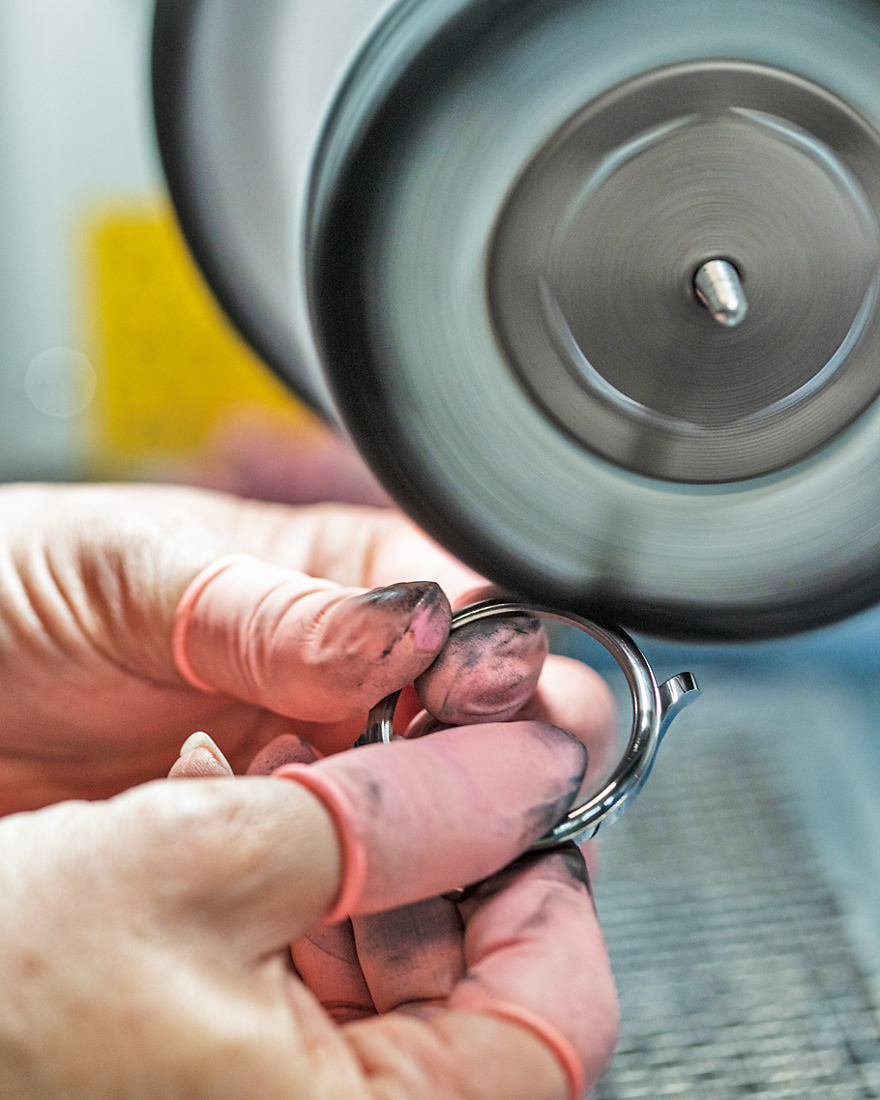
Une fois la découpe et le prétraitement terminés, le polissage final commence. Au moment de notre entretien, le boîtier en tantale était en phase finale de traitement. Cependant, contrairement à l'or et au platine, le prétraitement semble polir le boîtier presque entièrement. Comme chez d'autres fabricants, le boîtier est placé sur une polisseuse rotative, mais la vitesse de polissage varie : 1 600 tr/min pour l'or, 1 800 tr/min pour le platine et 2 400 tr/min pour le tantale. Le secret du tantale réside dans l'application d'une légère pression.
Le responsable du polissage a déclaré : « Grâce aux améliorations apportées aux métaux utilisés pour les boîtiers et à la précision de la découpe, la qualité de la finition s’est également améliorée par rapport à avant. » Mais la FP Journe actuelle ne s’arrête pas là. « La qualité globale s’est améliorée, mais nous étudions actuellement des procédés d’amélioration pour la perfectionner encore davantage », a-t-il ajouté. Non seulement le processus de fabrication a été entièrement repensé pour garantir la qualité, mais des améliorations sont en cours. Voici la FP Journe actuelle.
http://www.webchronos.net/features/91928/
http://www.webchronos.net/features/76482/
http://www.webchronos.net/features/89473/